Produktkonsultation
Din e-mailadresse vil ikke blive offentliggjort. Påkrævede felter er markeret *


Cold Heading Agricultural Machinery Dele: Et grundlag for holdbarhed
06. august 2025Hvad skal du vide om samling af synkroniseringsstyreblokke?
06. august 2025Hvorfor busgearkassedele er kritiske for køretøjets ydeevne?
06. august 2025Gearkassedele til erhvervskøretøjer: En omfattende guide til markedstendenser og vedligeholdelse
06. august 2025En gearkasse, der begynder at slibe på 3-4 skiftet ved 80.000 km, er sjældent et kørestilsproblem. Grundårsagen sidder normalt inde i navet: en synkroniseringsskyder, der har mistet sin fjederspænding, en styreblok, der er slidt forbi dens dimensionsgrænse, eller en spærrestift, der ikke længere kan holde skifteskinnen på plads. Gearskiftekomponenter er de præcisionsdele, der omdanner håndtagsbevægelser til rent, synkroniseret gearindgreb, og deres slidadfærd afgør, om en gearkasse skifter jævnt i 300.000 km eller kommer tilbage til garantiefterarbejde før 60.000.
Sourcing-teams, der forstår disse dele, foretager færre feltretur og forhandler fra en position med verificerede data. Denne vejledning dækker den komplette skiftvej, de dominerende fejltilstande fra et feltstudie på 500 enheder, afvejningen mellem kold kurs og bearbejdning og kvalitetstjek, der adskiller en pålidelig leverandør af komponenter fra en marginal.
Gearindgrebsvejen i en manuel eller automatiseret manuel gearkasse løber fra håndtaget, gennem kablet eller stangen og skiftegaffelen, ind i synkroniseringsenheden og til sidst til gearnavet, og hver komponent i den kæde skal holde mikron-niveau geometri under gentagen aksial belastning.
Når føreren flytter håndtaget, glider gearskinnen en gaffel, der presser synkroniseringsbøsningen, almindeligvis kaldet skyderen, mod målgearet. Skyderen er splinet til gearnavet og bærer fjederbelastede stivere i sine indvendige riller. Disse stivere skubber synkroniseringsringen mod gearkeglen; friktion udligner input- og outputhastigheder; derefter glider glider-spline-tænderne hen over tandkranstænderne og låser gearet til navet. En styreblok eller stopklods absorberer det endelige slag ved slutningen af kørsel, mens en låsestift og låseplade holder skinnen på plads og forhindrer to gear i at gå i indgreb på én gang.
Hver komponent bidrager til at skifte følelse på en målbar måde. Listen nedenfor opsummerer hver enkelt funktion og den fejlkritiske overflade.
 Case-hærdet personbil-synkroniseringsskyderenhed Denne stemplede skyder er karbureret til en kontrolleret kassedybde for stabile rilledimensioner og skiftefølelse. Dens lette, højintegrerede design passer til manuelle og automatiske gearkasser, hvilket gør den til en nøglekomponent, når man skal evaluere skift jævnt. Se produkt →
En synkroniseringsskyder til personbiler lavet af kassehærdende stål og karbureret til en effektiv kassedybde på 0,3-0,8 mm, med stiver-rillebredden holdt til /-0,02 mm, repræsenterer den nuværende præstationsbaseline for manuelle gearkasser med store volumer.
Fire fejltilstande tegner sig for mere end 90 procent af feltafkastet i skiftende komponenter: slid af gliderstiver-rille, udmattelse af spærrestifter, brud på styreblokke og slid på baulk-ringen, og hver efterlader en anden diagnosticerbar signatur ved skiftfølelse.
I en feltreturundersøgelse af 500 synkroniseringsenheder udført af vores ingeniørteam mellem 2024 og 2025, var den primære fejlfordeling:
Primær fejltilstand, felt-retur-undersøgelse af 500 synkroniseringsenheder
Slid på gliderstiver-rille vises først som slibning på 2-3 opskiftning; den sædvanlige årsag er en kassedybde for lav til kontakttrykket, så rillekanten giver efter og runder af. Udmattelse af spærrestifter producerer hak og lejlighedsvis gear, der springer ud, fordi overhærdede stifter bliver skøre og revner ved underskæringen. Styreblokbrud viser sig som en løs forskydningsfølelse med ufuldstændig indgreb, og de stammer fra skarpe indre radier, der koncentrerer stødspændingen. Baulk-ringfladeslid fremtvinger dobbeltkobling, da friktion ikke længere kan udligne hastigheder hurtigt nok.
 Koldhovedet Synchronizer Stop Block for Impact Life Denne stopklods, der er dannet af kold kurs, undgår stressforhøjere fra bearbejdning og forbedrer slagfastheden. Det begrænser gliderens frigivelse under brug, og adresserer brud på styreblokken, der forårsager løs skiftfølelse og ufuldstændig indgreb. Se produkt →
Stopblokken er den mest stødbelastede komponent i synkroniseringspakken. Skift fra en maskinbearbejdet til en koldhovedet stopblok eliminerer de stressforhøjere, der skabes af skæremærker, og forbedrer slaglevetiden ved at ændre kornstrømmen omkring overgangsradius.
Fremstillingsprocessen fastsætter omkostningerne, tolerancen og udmattelsestiden for en skiftende komponent, før den første del afsendes, og kold kurs er den dominerende rute for skydere, stifter og skubbeblokke med stort volumen, fordi det bevarer kornstrømmen og holder enhedsomkostningerne lave.
Procesvalg afhænger af geometri, volumen og applikationens spændingsspektrum. Tabellen nedenfor sammenligner de tre ruter, der betyder mest for gearskiftekomponenter.
| Proces | Typisk tolerance | Økonomisk batchstørrelse | Relativ stykpris | Typiske skiftende dele |
| Kold overskrift | /-0,02 mm | 50.000 og opefter | Laveste | Skydere, låsestifter, skubbeklodser |
| CNC-bearbejdning | /-0,005 mm | 1.000 til 20.000 | Middel til høj | Styreklodser, skiftegafler, beslag |
| Pulversintring | /-0,05 mm | 100.000 og opefter | Lav | Lav-load guides, spacers |
Kornstrømmen følger delens kontur, hvilket forbedrer stødtræthedsstyrken. Materialeudnyttelsen er tæt på 100 procent, skrot er minimal, og den formede overflade behøver kun lidt eller ingen bearbejdning. For en låsestift eller skyder med en 0,3-0,8 mm karbureret kasse, giver kold overskrift den laveste pris pr. styk.
Komplekse underskæringer, dybe krydshuller eller ekstremt snævre sub-millimeter tolerancer, der ikke kan holdes i matricen, er bedre bearbejdet. Servicedele og prototyper med lavt volumen favoriserer også bearbejdning, fordi der ikke er nogen værktøjsafskrivning at genvinde.
Materialevalg ligger oven i procesbeslutningen. Case-hærdende stål 20CrMnTi og 16MnCr5 dominerer skydere og skubbeblokke; rustfri kvaliteter som 420 eller 430 vises, hvor korrosionsbestandighed har betydning, for eksempel i låsestifter udsat for fugt; ingeniørplast som POM og PA66 fungerer i lavbelastningsstyreblokke, hvor vægt og friktion betyder mere end slagstyrke.
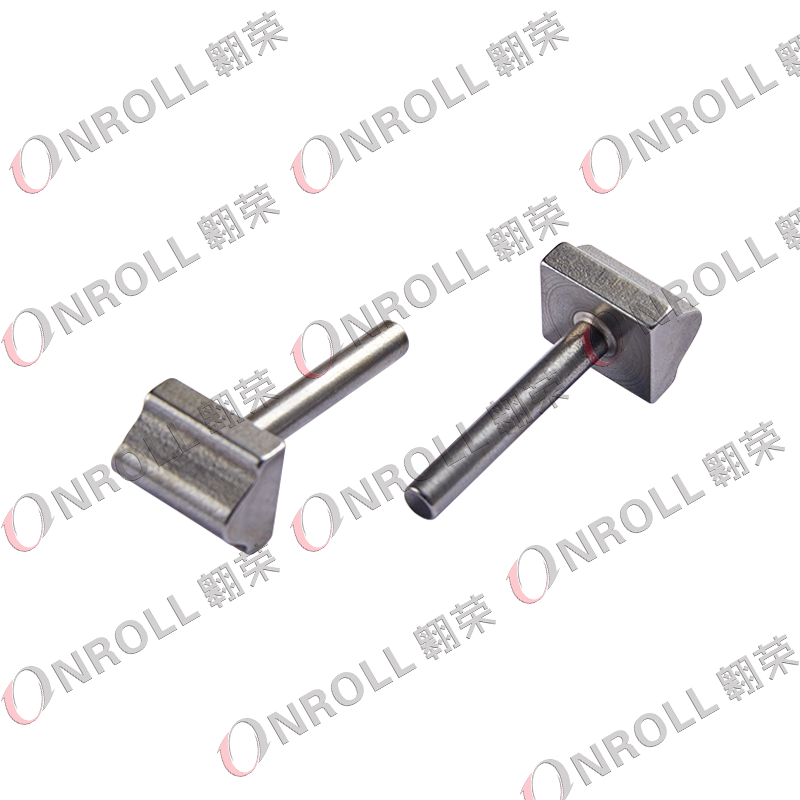 Pushblok til erhvervskøretøjer med koldstyring og bearbejdning Ved at kombinere kold kurs med bearbejdning bevarer denne skubbeblok mekanisk styrke og sænker omkostningerne. Den er designet til tunge belastninger og drejningsmomenter i kommercielle gearkasser og passer til højspændingsapplikationer, hvor der kræves modstand mod deformation. Se produkt →
En koldhovedet skubbeblok til erhvervskøretøjer fremstillet af 20CrMnTi, karbureret til en 0,4-0,6 mm kassedybde, bærer typisk skiftebelastninger på 3.000-5.000 N i tunge lastbilgearkasser uden målbar deformation i løbet af designets levetid.
En leverandør af skiftende komponenter skal bevise fire ting med dokumenter og prøver: dimensionsevne, varmebehandlingskontrol, materialesporbarhed og processtabilitet, og IATF 16949-registrering er adgangsbilletten, ikke dommen.
Brug følgende fem kontroller som en minimumsgodkendelsesrutine, før en ny del flyttes til serieforsyning.
En synkroniseringsskyderes strut-rille-bredde er den enkelte mest reviderede dimension ved indgående inspektion. Når den overskrider printgrænsen med 0,05 mm, mister fjederbenet sin radiale forspænding, og synkroniseringsringen kommer ikke længere i kontakt med gearkeglen tidligt nok, så føreren føler et hårdt, hakket skift.
Skyderen er den splinede bøsning, der fysisk låser gearet til navet efter hastighedssynkronisering. Ringen er friktionselementet, der bruger keglekontakt til at udligne input- og outputhastigheder, før skyderens tænder går i indgreb. En beskadiget ring forårsager slibning; en beskadiget skyder forårsager ufuldstændig låsning, gear pop-out eller begge dele.
Butikspraksis behandler en stiver-rille-bredde, der er vokset med 0,05 mm ud over printgrænsen, eller synlig afrunding af spline-affasningen over mere end 20 procent af dens længde, som udskiftningsgrænsen. På det tidspunkt holder synkroniseringsaggregatet ikke længere det hastighedstilpasningsvindue, og skiftkvaliteten forringes hurtigt.
Ja, men kun i den rigtige kuvert. POM- og PA66-styreblokke fungerer godt i skiftebaner med lav belastning, hvor indgrebskræfterne forbliver under ca. udskiftning af plast i disse positioner giver revner og ufuldstændig indgreb på mindre end 50.000 km.
En enkelt måling beviser prøven, ikke processen. Cpk på 1,33 eller højere betyder, at processpredningen forbliver inden for tolerancebåndet med margen, så fremtidige batches vil opføre sig som den godkendte. Uden en stabil Cpk kan du bestå den første artikel og derefter modtage periodiske dele uden for tolerance fra den samme matrice.
Din e-mailadresse vil ikke blive offentliggjort. Påkrævede felter er markeret *

(+86)-191 0581 0729
(+86)-137 5830 1558