Produktkonsultation
Din e-mailadresse vil ikke blive offentliggjort. Påkrævede felter er markeret *


Cold Heading Agricultural Machinery Dele: Et grundlag for holdbarhed
06. august 2025Hvad skal du vide om samling af synkroniseringsstyreblokke?
06. august 2025Hvorfor busgearkassedele er kritiske for køretøjets ydeevne?
06. august 2025Gearkassedele til erhvervskøretøjer: En omfattende guide til markedstendenser og vedligeholdelse
06. august 2025Et jævnt manuel gearskifte afhænger af flere små præcisionskomponenter, der arbejder sammen. En af disse komponenter er synchronizer push blok , en kompakt del, der bruges i visse synkroniseringsdesigns for at hjælpe med at kontrollere bevægelsen og belastningen af synkroniseringsmekanismen under gearindgreb.
Selvom komponenten kan se simpel ud, kan dens geometri, kontaktflader, dimensionelle konsistens og materialeegenskaber påvirke synkroniseringsrespons og skiftkvalitet. For gearkasseproducenter, synkroniseringsleverandører, transmissionsgenbyggere og eftermarkedsdistributører er det også vigtigt at forstå, hvordan en push-blok fungerer, når man evaluerer slid, identificerer reservedele eller indkøber tilpassede komponenter.
Jiaxing OnRoll Machinery Co., Ltd. fremstiller synkroniserings- og transmissionskomponenter til bilapplikationer. Dens synchronizer push blok produktion kombinerer kold kurs med efterfølgende bearbejdning at forbedre produktionseffektiviteten og samtidig bibeholde de nødvendige mekaniske egenskaber for komponenten.
En synkroniserings-skubbeblok er en lille komponent placeret inde i eller ved siden af nav-og-muffe-mekanismen på visse transmissionssynkroniseringsenheder. Dens præcise position og form varierer afhængigt af transmissionen og synkroniseringsdesignet.
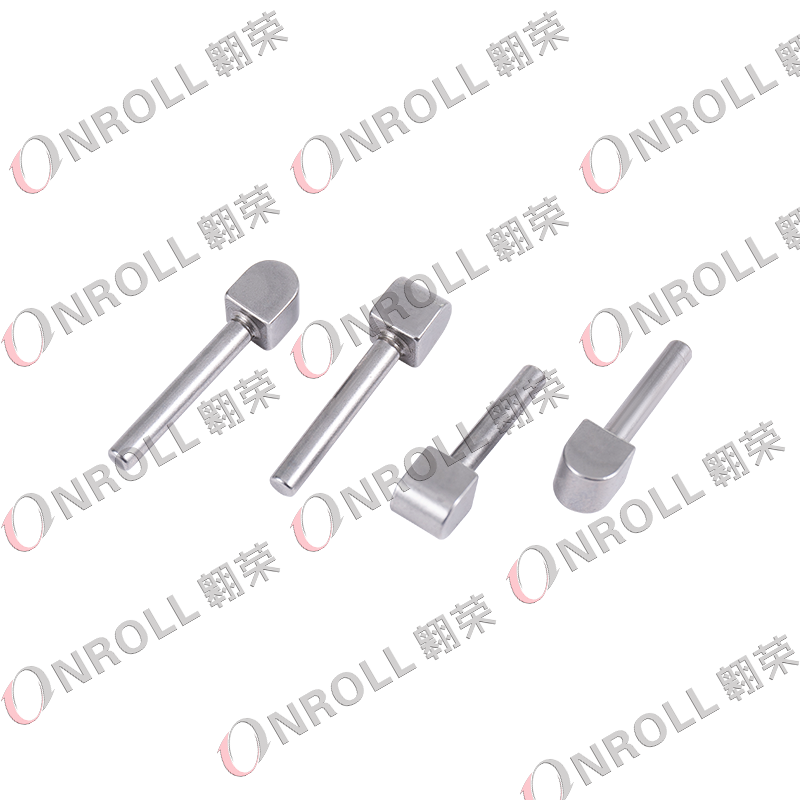
Terminologien kan også skabe forvirring. Afhængigt af producenten og teknisk dokumentation kan relaterede komponenter beskrives som en synchronizer push blok, key, strut, insert, slider, or guide block . Disse termer bør ikke automatisk behandles som udskiftelige, fordi deres geometri og betjeningsfunktioner kan variere.
En typisk synkroniseringsenhed kan omfatte:
Til identifikation af dele bør købere derfor undgå kun at stole på udseendet. Transmissionsmodellen, OEM-reference, komponentdimensioner, rilleplacering, kontaktfladeprofil og fjedergrænseflade kan alle være nødvendige for at bekræfte, om to visuelt ens push-blokke faktisk er kompatible.
Når føreren flytter gearstangen, betjener vælgermekanismen skiftegaflen, som flytter synkroniseringsbøsningen mod det valgte gear. Inden bøsningen kan gå helt i indgreb med geartænderne, skal synkronisatoren reducere hastighedsforskellen mellem de roterende komponenter.
Den nøjagtige rolle for push-blokken afhænger af synkroniseringsdesignet. I mange arrangementer hjælper nøglen, stiveren eller push-blok-mekanismen med at overføre kontrolleret aksial kraft inden i synkronisatoren og hjælper synkroniseringsringen med at komme i kontakt med gearkeglen. Friktion mellem ringen og keglen accelererer eller decelererer derefter komponenterne, indtil deres hastigheder kommer tilstrækkelig tæt til indgreb.
Den forenklede skiftsekvens er:
Skiftegaffel → synkroniseringshylsterbevægelse → trykblok/tasthandling → synkroniseringsring og keglekontakt → hastighedstilpasning → tandindgreb.
En korrekt fremstillet push-blok bidrager derfor til ensartet bevægelse, forspænding og synkroniseringstid. For stor spillerum, forvrænget geometri, beskadigede kontaktflader eller forkert samling kan ændre, hvor hurtigt synkronisatoren reagerer og kan øge skiftindsatsen eller indgrebstødet.
Dårligt skift bør dog aldrig tilskrives push-blokken alene. Synkroniseringsringe, ærmer, nav, fjedre, gear, skiftegafler, lejer og transmissionssmøremiddel kan give lignende symptomer.
Fordi trykblokken gentagne gange kommer i kontakt med andre synkroniseringskomponenter, kan dens arbejdsflader gradvist slides. Inspektion er særlig vigtig under genopbygning af transmissionen, fordi en beskadiget trykblok kan overses, når opmærksomheden kun er fokuseret på synkroniseringsringen.
| Observeret tilstand | Mulig effekt | Hvad skal man ellers inspicere |
| Poleret eller forsænket kontaktflade | Ændret synkroniseringsindlæsning eller forsinket respons | Ring, ærme og fjeder |
| Trinslid eller rilledannelse | Begrænset eller inkonsekvent bevægelse | Navslids og sammenkoblingsflader |
| Afhugget kant | Uregelmæssigt indgreb eller metallisk støj | Ærmetænder og løst affald |
| Bøjet eller forvrænget blok | Forpligtende og øget vagtindsats | Nav-, gaffel- og samlingsjustering |
| Ujævnt slid | Asymmetrisk belastning | Fjedertilstand og synkroniseringsjustering |
Almindelige kørselssymptomer kan omfatte hårde skift, forsinket aktivering, gearsammenstød, unormal modstand ved gearstangen, raslen eller ufuldstændig synkronisering. Disse symptomer er diagnostiske spor snarere end bevis på push-block-fejl.
Under en ombygning bør teknikere sammenligne alle skubbeblokke i samlingen, inspicere holdefjedrene, kontrollere fri bevægelse i navslidserne og måle relevante afstande i henhold til transmissionsproducentens servicespecifikationer.
Fremstillingsmetoden har en direkte effekt på produktionsomkostninger, dimensionel repeterbarhed, materialeudnyttelse og mekanisk ydeevne. En push-blok kunne teoretisk set primært fremstilles gennem bearbejdning, men højvolumen bilproduktion drager ofte fordel af at danne grundformen før præcisionsbearbejdning.
Til sine synchronizer push-blokke bruger OnRoll en kombination af kold kurs og bearbejdning . Virksomheden oplyser, at denne tilgang har til formål at reducere fremstillingsomkostninger og forbedre effektiviteten, samtidig med at den mekaniske styrke, der kræves af delen, bevares.
En typisk produktionsrute kan omfatte:
Koldformning kan give bedre materialeudnyttelse end bearbejdning af en komplet komponent fra fast materiale. Det kan også reducere bearbejdningstiden i store produktionsserier. Komplekse kontaktflader og snævre funktionelle dimensioner kræver dog stadig kontrollerede sekundære operationer, hvorfor kombinationen af formning og bearbejdning er særlig nyttig for transmissionskomponenter.
Der er ingen universel materialekvalitet, hårdhedsværdi eller dimensionstolerance for hver synkroniseringsblok. Disse parametre bestemmes af synkroniseringsdesignet, belastningsforhold, sammenkoblingskomponenter, produktionsproces og gearkasseproducentens tegning.
Vigtige egenskaber omfatter almindeligvis:
Målet er ikke blot at lave en del, der passer ind i synkroniseringen. Komponenten skal også bevæge sig korrekt, opretholde det tilsigtede forhold til fjederen og muffen og forblive dimensionelt konsistent på tværs af produktionsbatcher.
Kvalitetskontrol kan derfor involvere dedikerede målere, dimensionsmåleudstyr, profilinspektion, hårdhedstestning, når det er relevant, overfladekontrol og funktionel evaluering. OnRoll opererer under en IATF 16949 kvalitetsstyringssystem og oplyser, at dets synkroniseringsproduktion omfatter automatisk dimensions- og elastisk testudstyr.
For professionelle købere er det ofte utilstrækkeligt at vælge en push-blok for synkronisering alene efter køretøjsnavn. En enkelt køretøjsplatform kan bruge forskellige transmissioner på tværs af modelår, motoroptioner, markeder eller drivlinjekonfigurationer.
De mest nyttige oplysninger til at give en leverandør omfatter:
Hvis et OEM-nummer ikke er tilgængeligt, kan en tegning eller fysisk prøve være mere nyttig end at forsøge at identificere komponenten fra et generelt gearkassebillede.
For OEM- og specialprojekter bør købere også vurdere, om leverandøren kan understøtte hele processen fra gennemgang af fremstillingsevne og værktøj til prøvevalidering og volumenproduktion. Stabil batchkonsistens er særlig vigtig, fordi små dimensionsændringer i synkroniseringskomponenter kan ændre samlingsadfærd, selv når individuelle dele forekommer acceptable.
Mindre overflademærker betyder ikke automatisk, at en skubbeblok er svigtet, men stærkt slidte, skårede, forvrængede eller revnede komponenter er normalt bedre udskiftet end repareret.
Bearbejdning af en slidt skubbeblok kan fjerne materiale fra en funktionel overflade og ændre dets forhold til fjederen, navet, muffen eller synkroniseringsringen. Yderligere slibning eller varmebehandling kan også ændre den oprindelige dimensionelle tilstand. Medmindre der findes en godkendt reparationsspecifikation, kan renovering af en lille præcisionssynkroniseringskomponent medføre mere usikkerhed end at bruge en korrekt fremstillet erstatning.
Under ombygning af transmissionen bør udskiftningsbeslutninger derfor baseres på producentens slidgrænser og inspektionskriterier frem for det visuelle udseende alene.
En synchronizer push-blok er lille i størrelse, men krævende i produktionen. Ensartet formning, nøjagtige funktionelle overflader, kontrollerede materialeegenskaber og pålidelig inspektion har alle indflydelse på, hvordan komponenten fungerer inde i synkroniseringssamlingen.
Jiaxing OnRoll Machinery Co., Ltd. leverer synkroniserings- og transmissionskomponenter til biler og støtter kunder fra komponentudvikling til masseproduktion. For brugerdefinerede push-blok-projekter kan købere indsende en eksisterende prøve, transmissionsreference, OEM-nummer eller teknisk tegning til evaluering.
Har du brug for en synkroniserings-skubbeblok til et nyt eller eksisterende gearkasseprogram?
Kontakt OnRoll for at diskutere synkroniserings-skubbeblokke og andre præcisionsbilgearkassekomponenter til OEM-, eftermarkeds-, ombygnings- og transmissionsfremstillingsapplikationer.
Afhængigt af synkroniseringsdesignet arbejder push-blokken med muffen, navet, fjederen og synkroniseringsringen for at kontrollere bevægelse og belastning under synkroniseringsprocessen. Det hjælper samlingen med at nå den korrekte tilstand før fuld gearindkobling.
Mulige symptomer omfatter hårdere skift, forsinket aktivering, unormal skiftemodstand, raslen eller gearsammenstød. Disse symptomer kan også være forårsaget af synkroniseringsringe, ærmer, nav, gafler, fjedre, gear eller smøreproblemer, så hele samlingen bør inspiceres.
Ikke nødvendigvis. Forskellige producenter bruger forskellig terminologi, og geometrien og funktionen kan variere mellem synkroniseringsdesign. Identificer altid komponenten ved hjælp af transmissionsmodel, tegning, referencenummer og dimensioner.
Der er ingen enkelt universel specifikation. Materialekvalitet, hårdhed, varmebehandling, overfladetilstand og tolerancer skal følge gearkassen eller synkroniseringstegningen.
Cold heading kan producere den grundlæggende komponentgeometri effektivt med god materialeudnyttelse, mens præcisionsbearbejdning skaber kritiske riller, profiler og kontaktflader. Kombination af de to processer kan være velegnet til omkostningseffektiv volumenproduktion af præcisionstransmissionskomponenter.
Giv ideelt OEM-nummer, transmissionsmodel, 2D-tegning, 3D-model, materialespecifikation, kritiske tolerancer, forventet mængde og en fysisk prøve, når den er tilgængelig. Dette giver producenten mulighed for at evaluere fremstillingsevne og kompatibilitet mere præcist.
Renovering er kun mulig, når en godkendt reparationsspecifikation tillader det. Fjernelse af materiale kan ændre funktionelle dimensioner og synkroniseringsforspænding, så beskadigede præcisions-skubbeblokke er generelt sikrere at udskifte med komponenter, der opfylder de originale designkrav.
Din e-mailadresse vil ikke blive offentliggjort. Påkrævede felter er markeret *

(+86)-191 0581 0729
(+86)-137 5830 1558